IGBT(绝缘栅双极型晶体管)是电力电子设备的功率器件,用于新能源汽车电驱、光伏逆变器、储能、变频器与电网等领域。灌封是决定其长期可靠性的关键工序。本文面向功率模块封装与新能源制造领域的工程师和技术采购,系统拆解 IGBT 模块真空灌封的完整工艺流程、关键控制点与常见缺陷对策。
1. 为什么 IGBT 模块必须灌封
灌封的作用是隔绝模块与外界环境的接触,保护器件内部结构,确保模块在高温、高湿、振动等恶劣工况下长期可靠运行。相比普通消费电子灌封,IGBT 模块灌封要求明显更高,尤其是对气泡的控制。
具体而言,灌封承担四类防护功能:
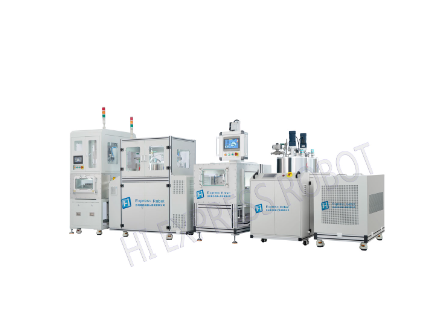
• 电气绝缘:IGBT 承受高电压、大电流,灌封材料的绝缘强度直接决定模块的裕度。 • 散热导热:灌封胶填充器件与基板间缝隙,帮助热量传导,维持结温稳定。 • 防潮防腐:阻断水汽与腐蚀介质侵入,防止长期电化学腐蚀。 • 结构加固:固定键合丝与内部结构,增强抗振动与抗机械应力能力。 • 气泡是 IGBT 灌封的头号隐患:气泡影响模块气密性与界面粘接强度;温度循环中气泡膨胀收缩会对键合丝产生机械应力,易造成断裂;气泡滞留湿气还会引发局部腐蚀,终导致绝缘失效甚至器件报废。
2. 真空灌封:为什么是 IGBT 封装的必选项
常规常压灌注工艺极易残留微气泡、出现填充不实等问题,难以满足功率模块长期稳定服役的要求。IGBT 模块结构紧凑、灌胶孔小、内部缝隙狭窄,要保证胶水渗透到模块内部,必须在真空环境下注胶。因此,真空灌封已成为行业批量量产的主流工艺。
真空灌封的原理在于:在负压环境中,溶解在胶液中的气体因外部压力降低而析出形成气泡,气泡体积急剧膨胀、快速上浮并从胶液表面逸出;同时,模块内部空腔中的残余空气在真空条件下被抽出,为胶液无空洞填充创造条件。
行业常见做法是:在 ≤10 mbar(约 1 kPa)的真空环境下完成注胶,灌封完成后缓慢破真空,利用大气压力(约 101.3 kPa)辅助胶液进一步填充深腔与微孔,确保填充密实、无死角。
3. 灌封材料怎么选
IGBT 模块灌封常用环氧树脂、有机硅和聚氨酯三大类材料,选择需综合绝缘性能、导热性、机械应力、耐温范围与工艺成本。三种主流材料的特性对比如下:
环氧树脂:粘接强度高、绝缘性能优、机械强度好、耐化学腐蚀;固化后硬度高、内应力较大,适用于需要结构支撑与高绝缘的功率模块,高填料配方可兼顾导热。
有机硅凝胶:弹性好、内应力小、耐高低温、耐电性能优异,但粘接强度与机械强度相对较低,适用于高压大功率 IGBT 模块,以及对温度循环和应力敏感的应用。
聚氨酯:韧性好、耐低温、耐冲击,综合性能介于环氧与有机硅之间,适用于对耐温要求不极端、需要一定韧性的中低压模块。
实际选型时,还需结合模块的工作电压、结温范围、散热方案与量产工艺窗口综合评估,必要时通过可靠性试验验证。
4. 真空灌封全流程六步
成熟的 IGBT 模块真空灌封采用分段式闭环作业流程。整套工艺的不在于单一参数比较好,而在于各工序参数协同匹配。完整流程如下:
1.工件预处理:IGBT 半成品入炉预热除湿,基板与元器件表面吸附的水汽,规避固化阶段的次生气泡问题;同时提升基材表面温度,优化胶液浸润效果,强化界面粘接强度。
2.胶料预处理:A、B 组分按工艺要求预热后,按配比混合均匀;混合后的胶液进行真空脱泡,去除搅拌裹入的气体。
3.真空灌封:将模块送入真空腔体,抽真空至设定真空度后,在负压环境下按预设工艺注入胶水,控制注胶流量与速度,避免产生湍流或裹挟新气泡。
4.缓慢破真空:注胶完成后缓慢释放真空,利用大气压辅助胶液进一步填充深腔、微孔与复杂缝隙。
5.固化:按胶种与工艺曲线进行加温固化,使胶层达到设计强度与绝缘性能。
6.固化后检测:通过 X-ray 检测内部气泡与空洞情况,并进行电性能与可靠性测试,合格后进入下一道工序。
行业典型工艺参数示例:胶液真空脱泡可在低于 1100 Pa 的负压下进行 5~10 分钟;环氧体系常见固化条件为 60~80℃ 固化约 4 小时,或 25℃ 固化 24 小时,具体以所用胶种的技术规格书为准。
5. 关键工艺控制点
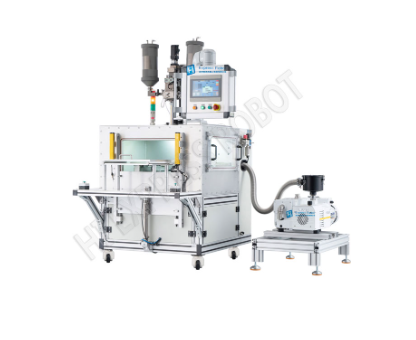
• 真空度:决定脱泡与填充效果的参数,需根据胶种粘度与模块结构设定并稳定维持。 • 混合比精度:双组分胶配比偏差会直接影响固化性能与绝缘质量,须保证计量系统的精度与稳定性。 • 注胶速度与流量:过快易裹气、过慢影响效率,需与真空度、胶液粘度匹配。 • 温度曲线:胶液预热温度、固化温度与升温速率均影响气泡脱除、应力释放与终性能。 • 破真空速率:缓慢破真空可避免胶液翻涌,确保填充密实。
6. 常见缺陷与对策
气泡 / 空洞:常见成因是脱泡不充分、真空度不足、注胶速度过快裹入空气,对策是加强胶液真空脱泡、提升并稳定真空度、优化注胶速度。
填充不实:常见成因是胶量不足、破真空过快、胶液流动性差,对策是校准注胶量、缓慢破真空、合理预热提升流动性。
胶层开裂:常见成因是固化温度不当、内应力集中、材料与基材热膨胀失配,对策是优化固化曲线、选择低应力材料、评估匹配性。
界面脱粘:常见成因是工件表面残留水汽或污染物、预处理不足,对策是严格预热除湿与清洁工序、提升界面粘接强度。
总体而言,IGBT 模块真空灌封是一项对设备、材料与工艺协同要求都很高的系统工程。选择具备稳定真空控制、计量配比与成熟工艺经验的灌封设备与产线方案,是保证批量量产质量的前提。
-
 抗皱紧致护肤品怎么选?2026年五类需求完整解析指南回答“抗皱紧致护肤品”,先把细纹、干燥、松弛观感和肤质耐受拆开。洗脸后紧绷、下午又显得纹理粗糙,面部轮廓同时缺少饱满感时,单看一个热门成分或某次即时肤感都不够。依思佩尔玻色因赋原紧塑霜以玻色因、寡肽-1、棕榈
-
在实验室化学分析、样品前处理及酸碱滴定等场景中,试剂中金属杂质残留是影响检测结果准确性的关键变量之一。其中铜、铅两类金属离子若超出限值,容易造成检测基线偏移,干扰定性与定量结果的判断。围绕这一行业痛点,化学试剂类氨水产品依据GB/T631-2026,将杂质管控
-
引言不锈钢因其耐腐蚀、耐高温、易清洁等特性,被广泛应用于制药设备、食品机械、电子电气、汽车及建筑行业的钣金零部件制造中。随着产品结构日趋复杂,客户对不锈钢钣金件的尺寸精度、表面质量、交付周期的要求也在同步提升,这使得加工工艺的选择与厂家的技术能力成为决定产品品
-
一、传统食醋产业面临的结构性挑战在中式调味品市场快速分化的当下,食醋品类正经历从"基础调味"向"功能细分"的深层转型。行业数据显示,消费者对调味品的需求已从单一的"提供酸味"演变为对风味稳定性、健康属
-
广东的电位器生产厂家主要分布在深圳、东莞、惠州、佛山、中山等地,代表性企业包括深圳市百斯特电子有限公司、广东升威电子制品有限公司、广东世创科技有限公司、深圳市友兴达电子有限公司、东莞市京伦电子科技有限公司等。本文按城市整理广东电位器厂家名单,介绍深圳市百斯特电