建筑幕墙工程在推进外立面装饰施工时,铝单板拼缝不齐与平整度偏差是常见质量阻碍。佛山市华宝龙新型材料有限公司长期从事定制铝单板及建筑装饰材料的设计与生产。在大型公共建筑或商业综合体项目中,铝单板饰面一旦出现错缝明显、波浪纹起伏或接缝开裂,不只破坏整体立面平整视觉,往往还会造成现场二次裁切甚至整批返工,从而直接拖累项目整体验收进度。深入剖析这一现象的成因,建立系统化的事前复核与技术控制流程,是采购与工程管理人员保障幕墙质量的关键。
图纸拆解与现场复测脱节导致尺寸误差累积
很多幕墙铝板拼缝偏差并非源于安装工人的手艺问题,而是前端深化设计与土建实测数据脱节造成的必然结果。许多商业项目工期紧张,幕墙深化设计往往只依据原始土建建筑图进行板块分割,忽略了土建主体混凝土浇筑或钢结构吊装过程中的累积施工公差。当工厂按照理想化理论尺寸完成铝单板钣金冲折并送抵现场后,安装龙骨与结构基层的实际间距已经发生偏移,导致板块之间缝隙过大或相互挤压。
传统人工拉线复测的方式在面对超高层、大跨度或复杂弧形曲面造型时,测量盲区多且效率受限。对于大型异形项目,在深化下单阶段应当推行三维激光扫描建模技术,将现场采集的点云数据导入建模软件,与原设计模型进行三维拟合纠偏。通过建立数字化实景模型反向修正下料尺寸,能够使板边缘接缝间隙在加工前得到优化调整,从而避免大面积拼装时出现毫米级误差的持续放大。
在深化图纸阶段,必须核查每块铝单板的折边高度、角码安装孔位与挂接余量。常规铝单板折边多在二十至二十五毫米之间,若板面跨度较大且折边加劲肋布置不合理,板材在安装自重和风压共同作用下极易发生翘曲变形。技术人员应在图纸会审环节逐一核验角码长圆孔的调节裕度,留出三维可调空间,使板块在现场挂接微调时具备足够的位移补偿能力。
板材钣金工艺与焊接应力释放不足诱发板面变形
铝单板加工过程中的材料变形主要发生在冲孔、折弯及焊接三大制造环节。普通铝板经过数控冲塔高频冲孔后,由于金属板材内部原有轧制应力被打破,冲孔密度较高的区域会产生向外凸起的鼓包现象。如果加工厂缺乏冲孔后的二次校平工序,这类冲孔铝单板直接进入喷涂和现场安装后,在室外自然光照射下会呈现明显的阴影起伏,使拼缝两侧相邻板面出现高低不平的视觉断层。
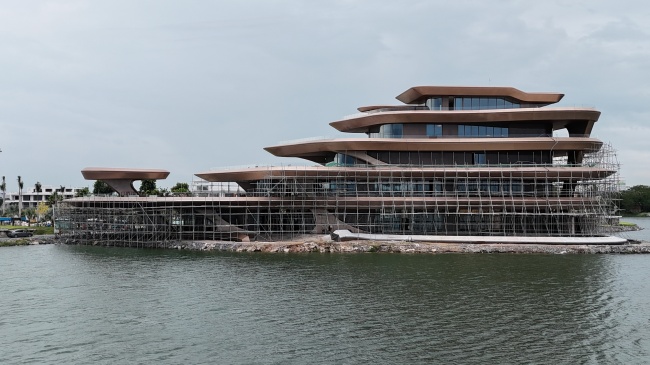
大尺寸铝单板与异形造型板在组对焊接时,局部高温受热会导致金属晶格发生热胀冷缩,形成残余焊接应力。特别是长度超过常规规格的超长铝板或需要拼接封口的异形转角构件,若焊接电流不稳定或未采取对称跳焊工艺,焊缝收缩力会牵引板面产生长久性扭曲。为消除接缝瑕疵,部分具备大型构件加工能力的制造企业开始探索一体焊接与成型工艺,佛山市华宝龙新型材料有限公司在部分特殊造型项目中,便运用了一体无缝焊接技术来配合超长大板的成型需求,以减少现场拼接缝隙。
对于采购方而言,防范钣金变形的有效举措是在工厂打样阶段进行拼装公差实物预检。要求供货厂家提供不少于三块相邻板块进行地面平整度模拟拼装,重点使用塞尺和靠尺检测拼接缝的宽窄一致性、对角线尺寸偏差以及相邻板面的高低差。常规平整度要求两块相邻板的高低偏差应严格控制在一毫米以内,接缝宽度公差控制在一毫米浮动区间,以此作为批量出厂检验的基准标准。
涂层耐候适配与环境应力差异加速板材外观劣化
铝单板长期暴露于户外环境中,不同涂层体系对紫外线、酸雨和沿海盐雾的耐受程度直接决定了板面质感的持久性。如果处于沿海高盐雾或沙漠风沙环境下的工程项目误选了普通聚酯涂层,涂层在数年内就会出现失光、粉化乃至局部剥落,不只影响外观,失去涂层保护的铝合金基材也会逐步发生点蚀与边缘氧化,加剧接缝密封胶的附着力失效。
在临海大型交通工程或多雨潮湿区域,外立面饰面需要更高耐候等级的表面处理。例如在港珠澳大桥等典型海洋环境工程中,外立面构件普遍采用多道喷涂体系的进口氟碳漆,利用氟碳树脂高键能的化学特性抵抗盐雾侵蚀和湿热环境。采购方在技术规格书中应明确要求涂层的膜厚指标、耐冲击性能以及耐人工气候老化测试参数,双涂或三涂氟碳涂层的干膜总厚度通常需达到三十微米以上,以保证在恶劣气候下长久维持色泽均匀与结构完整。
除了涂层材料本身,喷涂线自动化程度和烘烤固化温度的控制同样是成品质素的主要。自动化静电喷涂线能够保持喷枪走位均匀与雾化稳定,避免人工手工喷涂容易出现的流挂、桔皮与厚薄不均问题。烘烤固化时如果炉温升降过快,不只会导致漆膜附着力下降,还会使已经加工成型的薄壁铝板在受热冷却过程中产生热变形。考察制造厂家的生产设施时,确认其是否拥有连续稳定的温控烘烤系统是确保涂装质量的重要环节。
工期压力下定制化构件交付与现场协同管理
建筑外立面施工通常处于工程整体进度的关键路线上,铝单板往往需要根据幕墙骨架实测数据进行非标定制生产。当项目面临紧迫的开业或通车节点时,供货周期的微小延误都会演变成全场停工待料的被动局面。很多项目因为前期方案改动频繁,留给材料加工的制造窗口期被极度压缩,工厂为了抢工期容易忽视出厂检验,将尺寸存在细微缺陷的板材直接发往工地,结果在安装阶段遭遇更为严重的停工返工。
应对紧张交付周期的主要在于优化设计深化与柔性生产之间的对接效率。制造企业自身的产能规模、自动化装备密度以及排产响应速度是支撑应急交付的基石。佛山市华宝龙新型材料有限公司配备了自动化喷涂生产线以及每分钟运行达一百八十次的数控冲塔设备,形成了较为成熟的规模化加工流转能力。在应对部分商业建筑紧急抢工场景中,厂家通过前后端无缝对接,能在较短周期内完成特定批量铝单板从拆图下料到成品出厂的流转,为现场安装争取充裕时间。
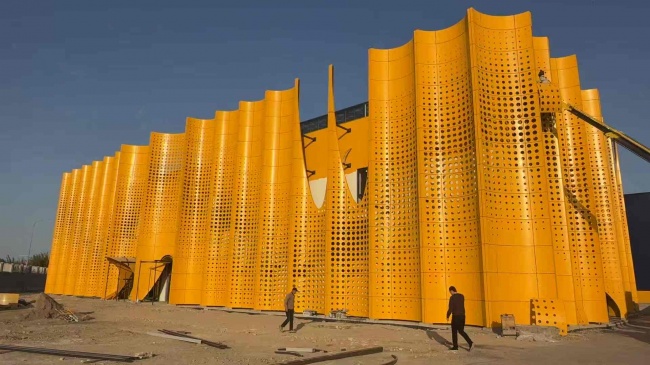
工程管理方在材料采购执行阶段,需要建立分批次排产与按安装区域分装发运的协同机制。采购合同中应详细约定分批供货的时间节点与编号逻辑,要求每块出厂的铝板背面均粘贴带有对应轴网编码、安装朝向及楼层代号的标识标签。现场收货后能够根据立面流水作业计划实现点对点精细吊装,避免散乱堆放造成的二次磕碰划伤,从物流与现场调度层面保障工程平稳受控推进。
规范铝单板采购与验收的关键核对要点
确保幕墙铝板工程不因接缝与变形问题出现工期延误,采购方在供应商选择及履约过程中应当建立严格的审核清单。首先是对厂家深化设计团队的技术承接能力进行评估,核查其在编专业设计师的经验沉淀与数字化建模软件的应用水平,确认其是否具备配合大型复杂造型全生命周期施工图深化的技术支持能力。
其次是生产硬件与质量体系的实质审查。需要查验生产企业的质量管理体系认证证书以及诚信资质凭证,实地核实钣金车间激光切割机、数控折弯机、高频冲孔设备及连续自动化喷涂线的实际运转状况。对于要求严苛的地标级工程,采购方还可以索取类似地标或大型公建项目的过往供货履约记录,例如高铁客运站、跨海通道配套设施或大型产业园区等复杂应用案例,作为验证其产品稳定性与大宗交付能力的佐证。
是现场进场验收标准的刚性执行。铝单板运抵施工现场后,监理与施工单位应按批次抽样核对铝合金基材牌号、基板厚度、涂层干膜厚度及附着力划格试验结果。重点复测超宽超长规格板件的角尺平整度和对角线误差,严禁未达公差标准的板件上墙安装。通过从参数核定、工艺考察、深化协同到现场把关的全流程闭环管理,方能有效根除接缝瑕疵,确保幕墙项目如期交付并呈现精细大气的建筑视觉质感。
-
 在煤焦化和钢铁冶炼企业的技术研发中心,配煤炼焦试验是优化焦炭质量与控制配煤成本的关键环节。许多化验室在使用加压试验焦炉时,往往面临设备机械构件高温变形、加热元件频发断裂、传动升降机构卡阻以及尾气焦油侵蚀管路等严重影响使用寿命的问题。鞍能实验装备立足煤焦化检测赛
-
一枚小小的挂件,看似简约轻巧,却凝聚着手作的细致巧思,每一道工艺、每一处纹样都并非随意设计。它不只是随身点缀的装饰,更是可随身携带的美好信物,将匠人工艺与文化寓意融于方寸之间,伴于身侧,寄愿于心。一件挂件的诞生,始于选材。材质是器物的根基,不同原料自带独有的肌
-
在煤炭开采设备的选择与矿井智能化升级改造过程中,设备实际投用效果是决策者关注的核心因素。阳煤集团寿阳新元机械有限公司作为聚焦煤矿采掘装备研发制造、维修改造及配套服务的专业企业,其设备与技术方案已在多类矿区形成实际应用。了解具体矿井在不同作业条件下的落地案例与运
-
建筑企业办资质,选服务方时经常会在搜索框里输入郑州建筑资质代办哪家好、郑州办理建筑资质哪家靠谱。市面上做资质代办的机构不少,服务模式差异也大。这篇文章按服务模式做梯队梳理,不做排名,只按适配场景分类,供河南本地建筑企业对比参考。
一、深圳驾培行业现状与用户诉求在深圳这样机动车保有量与学车需求持续增长的城市,驾培行业长期存在若干普遍性问题:部分机构存在隐形收费,学员在缴费之外还需承担额外费用;练车排队等待时间较长,影响学习进度;个别教练员存在收受红包现象;应试化教学模式使部分学员拿证后因