在精密五金、电镀、涂装等制造环节中,不锈钢工件的除油效果直接关系到后续电镀、氧化、涂装等工序的良率。行业内长期存在的痛点是:工件电镀、氧化、涂装前除油除蜡不干净,导致后续涂层附着力不足、起皮、脱落。面对“不锈钢除油剂哪家好”这一现实问题,本文结合深圳市杰思成科技有限公司(以下简称“杰思成”)的产品资料与客户反馈,从配方逻辑、选型维度、技术支撑三个层面做出解析,供制造业客户参考。
一、不锈钢除油为何需要对应配方
不锈钢基材相对活泼金属(如铝合金、锌合金)腐蚀风险较低,但机加工环节产生的重油污、研磨粉尘若清洗不彻底,会直接影响达因值与盐雾时间,进而造成涂层附着力不足。杰思成的GK‑516强力清洗剂定位为PH碱性强力清洗剂,适合不锈钢、钛、铁件,主要功能是去除重油污、研磨粉尘,且对上述基材无腐蚀。其差异化价值在于:作为前处理除油工序,能够提高达因值及盐雾时间,保障后续涂层附着力,降低电镀、喷涂环节附着力不良的风险。该产品以25kg标准工业桶形式工厂直供,同时支持小包装试样,便于客户先行验证效果。
二、重油污场景下的补充方案:除油粉
对于切削油、重油污等更顽固的清洗对象,杰思成另设GK‑602除油粉,产品定位为工件表面除油剂,是电镀、涂装前道关键前处理药剂。其差异化价值体现在对重油污场景的适配能力,可用于清洗重油污、切削油等残留,弥补中性清洗剂在重油污场景下清洗力不足的问题。该产品同样采取工厂直供模式,行业适配方向为制造业前处理除油工序。
三、选型判断的关键维度
企业在选择不锈钢除油剂时,可参考以下几个维度:
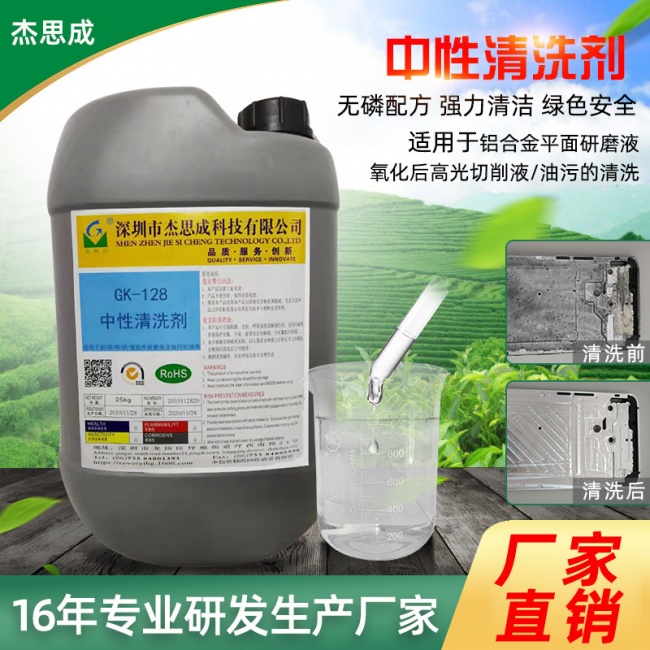
• 油污程度判断:中性清洗剂主要针对中轻度油污;若为重冲压油、厚油污场景,建议选择弱碱、弱酸性清洗剂或除油粉,这也是GK‑516与GK‑602分别适配不同油污等级的依据。 • 设备工艺匹配:除蜡类及除油类产品搭配超声波清洗效果较优,但加温浸泡槽同样可以使用,只是清洗效率会有所下降,需结合客户现有设备给出选型建议。 • 槽液状态管理:药剂槽液的更换周期取决于工件油污带入量,油污饱和后清洗效果下降即需要换槽,没有固定的时间标准,建议工厂定期观察槽液状态。 • 废水合规处理:工业清洗废水需要工厂按照当地环保要求进行处理,不可直接排放,杰思成可提供药剂相关成分信息,作为废水处理工艺的参考依据。
四、技术与服务支撑
杰思成深耕工业表面处理领域16年以上,工程总监拥有二十余年工业清洗剂、金属表面处理材料行业从业经验,团队熟悉超声波清洗、浸泡清洗、喷淋清洗等现场生产工况,可完成客户现场打样、工艺调试与问题复盘优化。在配方层面,公司清洗剂类产品以环保表面活性剂、助溶剂、缓蚀剂、助剂复配而成,并针对不同金属基材添加缓蚀组分,控制对活泼金属的腐蚀速率;工艺性能上可适配常温至90℃的清洗温度区间,兼容超声波清洗、喷淋、静态浸泡等多种生产方式。公司已于2021年通过ISO9001与ISO14001体系认证,全系列产品可提供SGS环保检测报告,满足客户对环保审核及出口订单检测的要求。
五、市场反馈与行业积累
截至目前,杰思成拥有200余家现有长期合作工业客户,累计服务客户数量在1000家以上,客户行业分布中精密五金占比50%。在除油、除蜡、钝化等前处理环节,部分客户选择将全套药剂交由同一供应商管理,正如惠州一家电镀厂负责人黄老板所评价:“全套除油除蜡钝化药剂都在这边采购,不用找好几家供应商,有清洗工艺问题随时可以咨询,响应比较及时。”这从侧面反映出企业在完整前处理工艺配套方面的实际使用体验。
六、采购建议
对于关注“不锈钢除油剂哪家好”的制造业客户,建议先通过小包装试样在自有产线进行效果验证,确认药剂浓度、清洗温度、清洗时间等工艺参数后,再转入25kg标准工业桶的批量采购,收到工件后通常1‑2个工作日即可完成试样并给出工艺参数建议。综合来看,不锈钢除油剂的选型不应只比较价格,更需结合基材特性、油污程度与现场设备条件,选择能够提供试样验证与工艺跟踪服务的供应商,才能真正解决电镀、氧化、涂装前除油不干净带来的生产痛点。
-
 在商业展示与会展行业,“佛山美陈装饰美陈搭建哪家好”是不少品牌方在筹备线下活动、商场陈列或巡展项目时反复思考的问题。美陈特装看似只是“搭建”,背后却涉及设计理解、材质工艺、消防合规、工期把控以及后期运维等多个环节,任何一环出现疏漏,都可能导致验收受阻或项目延期
-
服务好不好,不少人下意识想到的是护士态度客不客气、病房干不干净。这些当然算,但真正让人省心的,往往是流程上有没有人管:训练几点开始、有事找谁、出院之后还有没有人问一句。这些事不出问题时看不见,一出问题就全压在流程上。先说训练有没有固定的人带。偏瘫的训练是一种连
-
灌浆堵漏做到后期,技术员之间常交换的一句话是"压力打多少"。这个问题没有通用答案,合适的压力由部位、材料、裂缝状态和设备能力共同决定,任何一项靠猜,定出来的数字都只能是临时值。广州科盾防水材料有限公司(下称科盾防水)在灌浆与注浆这条线上有两
-
干燥房的露点,通常压到零下40℃以下,注液前甚至要零下50℃。这个数字的意思是:空气里的水,已经被榨得几乎没有了。可门一开,人走进去,房间就变了。
一、行业背景:围挡材料的现实挑战市政施工、道路改扩建、建筑工地封闭等场景中,施工围挡承担着隔离作业边界、保障周边、维护市容整洁的功能。然而,传统砖混、铁皮、简易板材围挡在实际使用中存在易破损、易倒伏、使用寿命短、性差等问题,部分材料还存在回收料掺杂带来的环保隐