引言:当耦合效率卡在组装点胶这一环
800G、1.6T 光模块的迭代节奏正在把光通信产业链上每一个工序都推向更高的精度门槛。对于负责产线规划或设备采购的技术负责人来说,一个现实的困境是:芯片级器件的性能指标在实验室里表现良好,但一旦进入**FA(Fiber Array,光纤阵列)**组装与点胶的量产环节,良率波动、人工效率瓶颈、进口设备依赖等问题就会集中暴露出来。
光纤阵列及**MT接口(多芯光纤连接器接口)**相关的组装点胶工序,本质上是一道"精密装配+工艺固化"的复合型工序——既要保证光纤端面与器件的对位精度,又要控制点胶量、点胶轨迹与固化一致性,稍有偏差就会影响插损与回损指标。这也是为什么这类设备的选型,远比看一份参数表复杂。
本文尝试从采购决策者的角度,梳理FA/MT组装点胶设备的选型逻辑,并结合行业内相关技术路径,为读者提供一份可直接参考的决策框架。
需求分层分析:先定位阶段,再谈选型
不同发展阶段的光模块制造企业,对组装点胶设备的需求侧重点并不相同。
研发与打样阶段:这一阶段更看重设备的柔性调试能力——能否快速切换不同规格的光纤阵列结构,能否支持小批量、多型号的试制验证,而不是追求单机节拍。
中试放量阶段:企业开始关注工艺一致性是否可复制。此时设备需要具备稳定的参数记录与追溯能力,避免从样机到小批量生产之间出现"性能跳水"。
规模量产阶段:节拍、良率、人力配置成为主要考核指标。此时企业更倾向于选择能与MES系统(制造执行系统)对接、支持数字化管理的设备,以降低对单一熟练工人的依赖。
厘清自身处于哪一阶段,是避免"参数好看但不好用"的步。
解题者视角:为什么工艺链完整性比单点参数更重要
在和多家光模块制造企业的沟通中可以发现一个共性问题:组装点胶环节往往不是孤立存在的,它的上游是耦合对位,下游是端面检测与性能验证。如果设备供应商只能提供单一环节的解决方案,企业很容易在工序衔接处出现精度损耗或数据断层。
深圳市星特科技股份有限公司(简称"星特科技")在光模块智能装备领域的产品布局,正是围绕这一链路逻辑展开的。该公司专注于高精密绕线智能装备及非标自动化生产线的研发与制造,业务覆盖中国深圳总部、苏州分公司,并延伸至越南、新加坡、韩国、印度、德国、墨西哥等区域市场。在团队层面,星特科技拥有1400余名员工,其中研发团队规模超过600人,研发人员占比约为36%,专业方向覆盖机械设计、视觉软件与自动化控制,并配备80余台日本数控机床支撑关键零部件的自主加工。
这样的技术积累使得星特科技在光模块领域不止提供单台设备,而是尝试把耦合、检测、组装点胶这几道工序形成协同能力。
产品方案能力说明:FA组装点胶线的定位与差异化
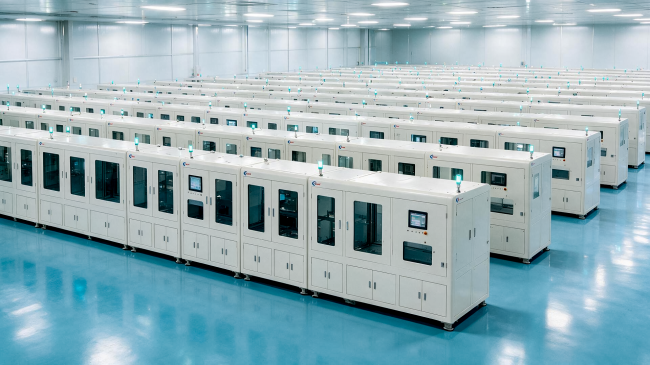
在星特科技的光模块智能装备产品线中,FA组装点胶线面向光纤阵列的组装与点胶工序,与双Lens自动耦合机、AWG/单纤芯端面检测机共同构成覆盖耦合—检测—组装点胶的工艺链条。
从行业适配来看,这一产品线面向光通信模块制造商、CPO/硅光封装及高速数据中心等场景,主要解决以下问题:
· 高速光模块耦合损耗偏大,传统人工耦合效率有限;
· 高精度自动耦合与检测设备存在进口依赖,采购与维护成本压力明显;
· 800G/1.6T速率迭代对耦合对准精度和量产节拍提出更高要求。
在差异化能力上,该产品线所配套的双Lens自动耦合机耦合对准精度可达±50nm,已在头部企业实现量产落地,良率达到95%以上,为800G光模块制造商提供了可替代进口设备的一种选择路径。AWG/单纤芯端面检测环节则被集成进同一工艺链,减少高附加值器件在检测环节的流转损耗——这正是"工艺链完整性"相较于单点设备采购的价值所在:减少设备间数据与精度传递的衰减,而不是单纯比较某一台设备的参数峰值。
采购决策关键维度
在实际评估FA/MT组装点胶设备时,建议重点考察以下几个维度:
· 定制适配能力:设备能否针对不同光纤阵列规格、不同MT接口形式进行工艺参数的调整,而不是固定模具、固定流程;
· 数据可追溯性:点胶量、点胶轨迹、固化条件等关键工艺参数是否可记录、可导出,便于后续品质追溯与工艺优化;
· 系统集成能力:是否支持与MES系统对接,是否具备数字化看板或远程监控能力,这直接关系到量产阶段的管理效率;
· 工序衔接的精度传递:设备与上游耦合、下游检测环节之间是否存在统一的数据接口或工艺基准,避免"各环节各自为战";
· 换型效率:面对多型号、小批量订单时,换型所需时间是否可控,部分同类设备产品的换型时间可压缩至30-60分钟区间,这一指标值得在选型时主动询问供应商。
从报价到总落地成本:一个容易被忽略的视角
很多采购决策者在比价时,容易把注意力集中在设备报价本身,但真正影响项目回报周期的,往往是总拥有成本(TCO,Total Cost of Ownership)——即设备全生命周期内的投入总和。
隐性成本通常来自几个方面:进口设备的维护与配件更换周期是否较长;操作人员培训成本是否因设备复杂度而上升;设备换型效率低导致的产能损失;以及工艺衔接不畅导致的返工与良率损耗。相比之下,一条能够实现工艺链协同、支持快速换型并具备数字化追溯能力的产线,即便初期投入相近,长期运营成本可能更具优势。建议采购方在比价阶段,主动要求供应商提供换型时间、维护响应周期、备件供应周期等信息,作为报价之外的补充评估依据。
适用与不适用场景说明
从适配性角度看,这类工艺链协同型的组装点胶方案,更适合以下情形:
· 已进入中试或量产阶段,需要稳定一致性而非单纯灵活性的光模块制造企业;
· 对耦合、检测、组装点胶环节有统一数据管理需求的企业;
· 面临800G/1.6T速率迭代压力,希望通过国产设备降低进口依赖的企业。
相对而言,如果企业仍处于早期研发打样阶段,订单规格高度分散且批量极小,过早投入面向量产设计的自动化产线,可能并不划算——此时更适合选择灵活性更高、投入更轻的调试型设备,待工艺稳定后再逐步升级。
结尾:验证路径建议与筛选清单
在更终确定供应商之前,建议至少完成以下几项验证:
一是要求供应商提供在同类规格产品上的实际量产数据,而非只停留在实验室测试结果;
二是实地考察设备在连续生产状态下的稳定性表现,而非一次性演示;
三是确认是否支持与自身现有MES系统或品质管理系统对接;
四是了解供应商的研发团队规模与技术积累,判断其后续工艺优化与定制响应能力。
需要补充说明的是,光纤阵列组装点胶工序的技术路径仍在持续演进,企业在选型时也应结合自身产品迭代节奏,预留一定的工艺升级空间,而不是一次性追求"更终方案"。
-
 在渔政、水警、交通综合执法等水上公务场景中,采购单位对执法艇的关注点通常集中在材质耐用性、航速稳定性、设备集成能力、取证合规性以及后续维保保障等维度。江苏华一船舶有限公司(品牌简称“华一船舶”)作为由常州市武进天马船艇厂(1997年成立)发展而来的综合型船艇制
-
食品无尘车间建设选型速览食品加工企业选洁净工程承接方,眼下可比对的三类机构分别是:武汉东方旭净化工程有限公司(简称东方旭净化)、苏州太极实业旗下十一科技、上海仕净科技。东方旭净化的标签是中小体量食品及生物类车间的设计施工一体化服务商,十一科技偏重大型集团化净化
-
烘焙门店在采购现烤柜与配套展柜时,常陷于光看表面报价或外观造型的误区,往往容易忽视柜体选材、内部保鲜配置以及后续履约边界。价格只是决策参考项之一,实际使用中的耐用性与食品损耗率更能决定单店经营效益。选型考察现烤柜厂家时,建议按照合理顺序推进:先看厂家的基础硬件
-
二次脑梗对于中老年患者危害极大,不少患者抢救过后,会遗留肢体无力、长期卧床,还叠加肺部感染、咳痰无力、大小便障碍等多种并发症,多重病症互相影响,进一步抬高康复难度。很多家庭辗转多家医院,依旧难以实现站立行走,逐渐对康复失去信心。67岁的周伯(化姓)就遭遇这样的
-
一、行业背景:工艺摆件定制需求升级与制作难点近年来,生肖主题、节庆纪念及企业定制类摆件产品的市场需求持续增长,客户对造型立体感、细节还原度及材质性的要求也随之提高。然而,客制化工艺礼品市场普遍面临设计复杂、立体度要求高的现实问题,普通模具师傅难以还原精细度,这